مرحبًا يا من هناك! كمورد لضواغط الهواء ذات القطع بالليزر الأحادي PM، كثيرًا ما يتم سؤالي عن معدل تدفق الهواء لهذه الآلات. إنه عامل حاسم يمكن أن يؤثر بشكل كبير على أداء عمليات القطع بالليزر. لذلك، دعونا نتعمق ونستكشف ما هو معدل تدفق الهواء لضاغط الهواء للقطع بالليزر الأحادي PM.
أولا، ما هو بالضبط معدل تدفق الهواء؟ بعبارات بسيطة، إنه حجم الهواء الذي يمكن لضاغط الهواء توصيله خلال فترة محددة، ويتم قياسه عادةً بالقدم المكعب في الدقيقة (CFM) أو باللتر في الدقيقة (LPM). بالنسبة لضاغط هواء القطع بالليزر الأحادي PM، يحدد معدل تدفق الهواء مدى فعالية المساعدة في عملية القطع بالليزر.
عندما يتعلق الأمر بالقطع بالليزر، فإن تدفق الهواء من الضاغط يؤدي العديد من الوظائف المهمة. فهو يساعد على نفخ المعدن المنصهر والحطام الناتج أثناء عملية القطع، مما يمنعهم من الالتصاق بقطعة العمل ويضمن قطعًا نظيفًا. بالإضافة إلى ذلك، يمكن لتدفق الهواء أيضًا تبريد منطقة القطع، مما يقلل من خطر تلف المواد بسبب الحرارة.
إذًا، ما هو معدل تدفق الهواء المثالي لضاغط الهواء ذو القطع بالليزر الأحادي PM؟ حسنًا، يعتمد ذلك على عدة عوامل، بما في ذلك نوع وسمك المادة التي يتم قطعها، وقوة الليزر، وسرعة القطع. بشكل عام، تتطلب المواد السميكة وسرعات القطع الأعلى معدل تدفق هواء أعلى لضمان أداء القطع الأمثل.
بالنسبة للمواد الرقيقة، مثل صفائح الألومنيوم التي يقل سمكها عن 3 مم، قد يكون معدل تدفق الهواء حوالي 10 - 20 قدم مكعب في الدقيقة (283 - 566 لترًا في الدقيقة) كافيًا. ومع ذلك، بالنسبة للمواد الأكثر سمكًا مثل ألواح الفولاذ المقاوم للصدأ التي يزيد سمكها عن 10 مم، فقد تحتاج إلى معدل تدفق هواء يبلغ 30 قدم مكعب في الدقيقة (850 لترًا في الدقيقة) أو أكثر.
من المهم أيضًا ملاحظة أن معدل تدفق الهواء يجب أن يكون قابلاً للتعديل. قد تتطلب مهام القطع المختلفة معدلات تدفق هواء مختلفة، لذا فإن القدرة على ضبط تدفق الهواء يمكن أن يؤدي إلى تحسين مرونة وكفاءة عملية القطع بالليزر بشكل كبير.
الآن، دعونا نتحدث عن كيفية اختيار ضاغط الهواء المناسب للقطع بالليزر PM بناءً على معدل تدفق الهواء. عند اختيار الضاغط، عليك أن تأخذ في الاعتبار متطلبات القطع المحددة الخاصة بك. إذا كنت تعمل بشكل رئيسي بمواد رقيقة ولديك وظائف قطع ذات حجم منخفض نسبيًا، فقد يكون الضاغط ذو معدل تدفق الهواء المنخفض مناسبًا. من ناحية أخرى، إذا كنت تقوم بقطع المواد السميكة بشكل متكرر أو تقوم بعمليات قطع عالية السرعة وذات حجم كبير، فسوف تحتاج إلى ضاغط بمعدل تدفق هواء أعلى.
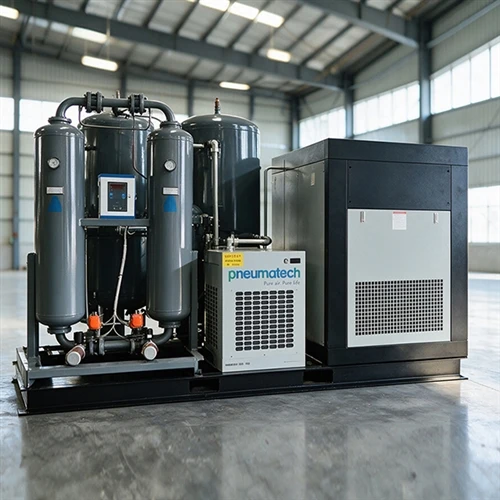
في شركتنا، نقدم مجموعة من ضواغط الهواء ذات القطع بالليزر الأحادي PM مع معدلات تدفق هواء مختلفة لتلبية احتياجات العملاء المختلفة. بالإضافة إلى ضواغط الهواء PM الفردية للقطع بالليزر، لدينا أيضًا خيارات رائعة أخرى مثلصندوق - ضاغط هواء لولبي من النوعوضاغط هواء لولبي مُثبت على الانزلاق لليزر. تم تصميم هذه الضواغط خصيصًا لتطبيقات القطع بالليزر وتوفر أداءً موثوقًا وتدفق هواء عالي الجودة.
منتج رائع آخر في مجموعتنا هوضاغط هواء لولبي للقطع بالليزر احترافي. فهو يجمع بين التكنولوجيا المتقدمة والتصميم الفعال لتوفير معدل تدفق هواء مستقر وقابل للتعديل، مما يضمن نتائج قطع ممتازة في كل مرة.
عند استخدام ضاغط هواء القطع بالليزر الأحادي PM، فمن الضروري الحفاظ على معدل تدفق الهواء المناسب. يمكن أن تساعد الصيانة الدورية للضاغط، مثل تنظيف مرشحات الهواء أو استبدالها، والتحقق من عدم وجود تسربات، وتشحيم الأجزاء المتحركة، في ضمان عمل الضاغط بمعدل تدفق الهواء الأمثل.
إذا كان معدل تدفق الهواء منخفضًا للغاية، فقد تلاحظ مشكلات مثل حواف القطع الخشنة، أو التصاق المعدن المنصهر بقطعة العمل، أو سرعات القطع البطيئة. من ناحية أخرى، إذا كان معدل تدفق الهواء مرتفعًا جدًا، فقد يؤدي ذلك إلى إهدار الطاقة وقد يتسبب في اهتزاز المادة، مما يؤثر على دقة القطع.
في الختام، يعد معدل تدفق الهواء لضاغط الهواء للقطع بالليزر الأحادي PM عاملاً حاسماً يؤثر بشكل مباشر على جودة وكفاءة عمليات القطع بالليزر. ومن خلال فهم احتياجات القطع الخاصة بك واختيار الضاغط المناسب بمعدل تدفق هواء مناسب وقابل للتعديل، يمكنك تحقيق نتائج قطع ممتازة.
إذا كنت في السوق لشراء ضاغط هواء للقطع بالليزر أحادي PM أو أي من ضواغط الهواء الأخرى المتعلقة بالقطع بالليزر، فلا تتردد في الاتصال بنا. نحن هنا لمساعدتك في العثور على الحل الأمثل لاحتياجات القطع بالليزر لديك. سواء كنت ورشة عمل صغيرة الحجم أو مصنع تصنيع واسع النطاق، فلدينا المنتجات والخبرة اللازمة لدعم عملياتك.
مراجع


- دليل الضاغط، الطبعة الثالثة، بقلم كلاوس برون وإيكارد سبيكر
- تكنولوجيا القطع بالليزر: المبادئ والتطبيقات، بقلم جون دو
- دليل صيانة ضواغط الهواء، الذي نشرته جمعية ضواغط الهواء الصناعية